

Fren Balatası Üretim Teknolojisinin Tam Analizi
İngilizce Çeviri
Fren balataları otomotiv fren sistemlerinin temel bileşenleridir. Gelişmiş üretim süreçleri, frenleme performansını, güvenliği ve hizmet ömrünü doğrudan belirler. Modern fren balataları temel olarak üç parçadan oluşur: çelik arka plaka, yapışkan ısı yalıtım katmanı ve sürtünme bloğu. Üretim süreci, yarı-metalik, organik ve seramik malzemeler gibi malzeme türlerine dayalı olarak çeşitli teknolojik önceliklere sahip on temel prosedür içerir.
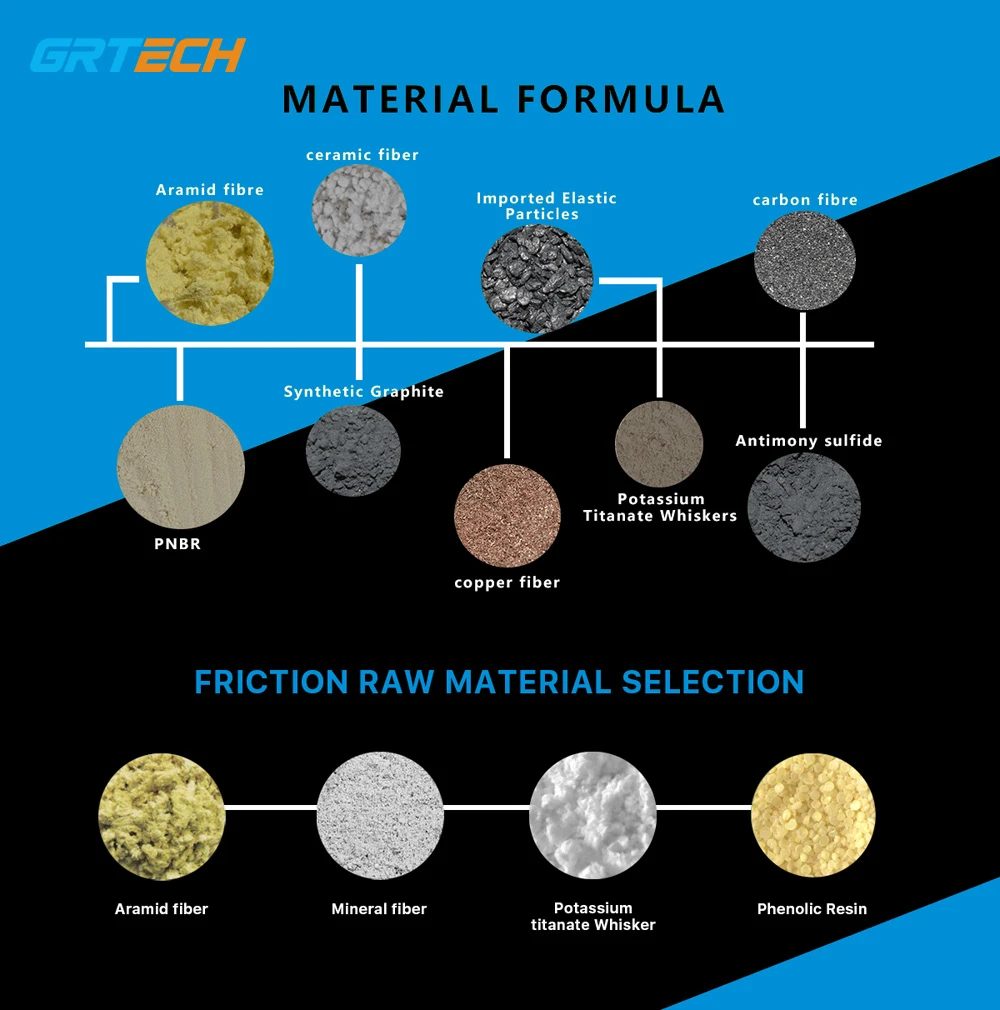
1. Hammadde Hazırlama ve Formül Tasarımı
Fren balatalarına yönelik sürtünme malzemeleri, dört fonksiyonel gruba ayrılan 30 ila 60 ham maddeden oluşan kompozit karışımlardır:
|
Kategori |
Ana Fonksiyon |
Tipik Malzemeler |
İçerik Aralığı |
|
Bağlayıcı |
Bileşenleri bağlayın ve yapısal gücü artırın |
Fenolik reçine, kaju fıstığı kabuğu yağı ile modifiye edilmiş reçine |
5-25% |
|
Takviye lifi |
Destekleyici çerçeve oluşturun ve aşınma direncini artırın |
Çelik elyaf, cam elyaf, aramid elyaf, seramik elyaf |
13-45% |
|
Sürtünme değiştirici |
Sürtünme katsayısını stabilize edin ve gürültüyü azaltın |
Grafit, antimon trisülfür, molibden disülfür |
10-30% |
|
Dolgu/Aşındırıcı |
Yoğunluğu ayarlayın ve frenleme performansını optimize edin |
Barit, kalsiyum karbonat, alümina, silisyum karbür |
10-55% |
Temel Teknik Noktalar
Formüller, araç tiplerine (binek/ticari araçlar) ve performans taleplerine (konfor/yüksek performans) göre hassas bir şekilde tasarlanmıştır.
Tüm ham maddeler, saflık kontrolünden ve kurutma ve kırma dahil olmak üzere-ön işleme tabi tutulur.
Çelik arka plakalar yapışmayı iyileştirmek için yağdan arındırılır, pasları giderilir ve fosfatlanır.
2. Temel Üretim Prosedürleri
1. Toz Karıştırma
İki-aşamalı karıştırma: Lifler ve dolgu maddeleri gibi kuru malzemeler öncelikle karıştırılır, ardından ikincil karıştırma için bağlayıcılar eklenir.
Ekipman: Eşit malzeme dağılımını garanti etmek için yüksek-hızlı karıştırıcı, yoğurucu veya dahili karıştırıcı.
Parametre kontrolü: Reçinenin erken kürlenmesini, dönme hızını ve karıştırma süresini önlemek için sıcaklığı sıkı bir şekilde düzenleyin. Karıştırma homojenliği fren balatasının kalitesini büyük ölçüde etkiler.
2. Ön-biçimlendirme (İsteğe bağlı)
Karışık sürtünme malzemeleri, oda sıcaklığında 4-9 MPa'nın altında, bitmiş şekillere yakın boşluklara preslenir.
Fonksiyonlar: Sıcak presleme sırasında malzeme kaybını azaltın, şekillendirme hassasiyetini artırın, düzensiz şekilli ürünler için idealdir.
3. Sıcak Pres Şekillendirme (Çekirdek Proses)
Önceden şekillendirilmiş boşluklar veya karışık tozlar, işlenmiş çelik plakalarla birlikte kalıplara yerleştirilir, 150-180 derecede ve 25-30 MPa'da preslenir.
Çift-katmanlı presleme: Önce kabaca 3 mm'lik bir yapışkan katman, ardından sıkı bir bağlantı için sürtünme malzemesi katmanı yerleştirin.
Presleme süresi, ön reçine sertleşmesini sağlamak için ürün kalınlığına ve formüle bağlı olarak 30 ila 120 saniye arasında değişir.
4. Isıl İşlem (Son-kürleme)
Sıcak-preslenmiş fren balataları kürleme fırınlarında 180-220 derecede 2 ila 8 saat ısıtılır.
İşlevler:
Gücü ve termal kararlılığı artırmak için reçine çapraz{0}bağlarını tamamen iyileştirin.
İç gerilimi azaltın ve servis sırasında deformasyonu veya çatlamayı önleyin.
Yüksek-sıcaklık direncini iyileştirin ve frenleme zayıflamasını azaltın.
5. Öğütme İşlemi
Yüzey taşlama: Fren disklerine sıkı bir şekilde oturması için sürtünme yüzeylerini belirtilen kalınlığa ve pürüzlülüğe kadar cilalayın.
Kanal açma ve pah kırma:
Kanal açma: Isı dağılımını artırın, fren tozunu boşaltın ve termal durgunluk ve gürültüyü önleyin.
Pah Kırma: Frenleme sesini azaltın ve fren disklerini koruyun.
6. Yüzey İşlem ve Kaplama
Pas önleyici-tedavi: Arka plakalara pas önleyici boya veya elektroforetik kaplama uygulayın.
İşaretleme baskısı: Damga markası, modeli ve üretim tarihi.
Gürültü azaltma parçasının takılması: Frenleme sesini kesmek için nitril kauçuk veya metal sönümleme levhaları takın.
7. Aksesuar Montajı
Kullanıcılara ped değişimini hatırlatmak için belirli araç modellerine aşınma sensörleri takın.
Uygun montaj ve sağlam sabitleme için yaylı klipsleri ve konumlandırma pimlerini takın.
8. Çok-aşamalı Kalite Denetimi
|
Muayene Aşaması |
Test Öğeleri |
Standart Gereksinimler |
|
Hammadde testi |
Bileşim, parçacık boyutu, nem içeriği |
Formül standartlarına uyun |
|
Süreç içi test- |
Karışım homojenliği, sıcak-presleme yoğunluğu, kalınlık |
Tolerans ±0,1 mm'ye eşit veya daha az |
|
Bitmiş ürün testi |
Kesme mukavemeti, sürtünme katsayısı, sertlik, gürültü |
Kesme mukavemeti 10MPa'dan büyük veya ona eşit, sürtünme katsayısı 0,35-0,45 |
|
Tezgah testi |
Frenleme performansı, aşınma oranı, termal solma |
GB5763-2018'e uygun |
|
Tuz püskürtme testi |
Korozyon direnci |
Arka plakalarda pas yok |
3. Fren Balatası Tipleri Arasındaki Proses Farklılıkları
|
Tip |
Proses Özellikleri |
Performans Avantajları |
Uygulama Senaryoları |
|
Yarı-metalik |
30-%70 metalik elyaf, yüksek sıcak presleme sıcaklığı |
Yüksek ısı direnci, kararlı frenleme, uzun ömür |
Ticari araçlar, yüksek-performanslı arabalar,-ağır hizmet araçları |
|
NAO Organik |
Metal-içermez, esas olarak aramid ve cam elyaftır, daha uzun kürlenme süresi |
Düşük gürültü, daha az toz, fren disklerine zararsız |
Binek otomobiller, konfor-odaklı araçlar |
|
Seramik |
Seramik elyaf ve toz benimsendi, yüksek taşlama hassasiyeti |
Üstün-sıcaklık kararlılığı, sabit sürtünme katsayısı, neredeyse tozsuz- |
Orta{0}}ile-yüksek-son teknolojiye sahip binek otomobiller, lüks araçlar |
|
Toz metalurjisi |
Bağlayıcılarla karıştırılmış metal tozu, 800 dereceye kadar sinterleme sıcaklığı |
Aşırı aşınma direnci, 600 derecenin üzerindeki sıcaklığa dayanabilir |
Yarış arabaları, ağır makineler,{0}yüksek hızlı trenler |
4. Kritik Proses Kontrol Prensipleri
Karıştırma tekdüzeliği: Sabit sürtünme katsayısını sürdürmek için çevrimiçi tespit ve örnekleme analizi ile izlenir.
Sıcak-presleme parametreleri: Sıcaklık, basınç ve zamanın hassas kontrolü, modern atölyelerdeki otomatik kontrol sistemleriyle desteklenen tutarlı ürün kalitesi sağlar.
Sertleşme sonrası-: Isıtma hızı ve bekletme süresi, aşırı ısınmayı veya eksik kürlenmeyi önlemek için katı teknolojik eğrileri takip eder.
Taşlama hassasiyeti: İlk montaj performansını güvence altına almak için yüzey pürüzlülüğü Ra 1,6-3,2μm dahilinde kontrol edilir.
Çevresel uyumluluk: Toz emisyonunu kısıtlayın ve atık tozunu geri dönüştürün; düzenlemeye tabi bölgelerde bakır içeriği %0,5 ile sınırlandırılmıştır.


